


Изготовление пресс-форм для рти

Предприятие "УЗНО" изготовит пресс-формы РТИ. На данный момент проектирование и последующее изготовление пресс-форм выступает в качестве обязательного этапа производства высококачественных резинотехнических изделий.
Что же представляет собой пресс-форма?
Пресс-форма для резинотехнического изделия представлена в виде специального формирующего инструмента. Именно на ее основе происходит изготовление формовых РТИ. Благодаря активному использованию новейшего автоматизированного и механизированного оборудования для формования и последующей вулканизации РТИ насущной необходимостью становится унификация пресс-форм. По словам специалистов, в процессе разработки, а также производства пресс-форм для прессования РТИ следует обращать внимание на характерные особенности технологического процесса изготовления изделий на основе резины. В данном случае в качестве главной особенности можно назвать предварительную укладку резиновой заготовки в специальную формообразующую полость с последующим обязательным прессованием. Все пресс-формы, которые активно используются в процессе горячего прессования РТИ, имеют специальную систему облоя и удаления воздуха.
Классификация пресс-форм для резинотехнических изделий
С конструктивной точки зрения все пресс-формы можно поделить на два вида пресс-формы многогнездные и пресс-формы одногнездные.
Если же взять за основу эксплуатационный фактор, все пресс-формы для РТИ делятся на следующие виды:
1. Съемные ручные пресс-формы. В данном случае каждый раз форму необходимо снимать с пресса, чтобы извлечь вулканизированные изделия.
2. Съемные пресс-формы с использованием механизации.
3. Стационарные пресс-формы. В данном случае все полуформы имеют достаточно жесткое соединение с нагревательными плитами пресса.
Что необходимо для того, чтобы начать проектирование и изготовление пресс-формы?
Перед началом проектирования того или иного резинотехнического изделия и разработки пресс-формы необходимо предоставить техническое задание. Техническое задание на то или иное изделие либо же его чертеж можно также заменить трехмерной моделью.
Сама по себе пресс-форма является достаточно сложным и дорогостоящим механизмом. Поэтому только высококвалифицированные специалисты в состоянии справиться со всеми этапами разработки и производства, как пресс-формы, так и собственно самого резинотехнического изделия.
Производство пресс-форм для РТИ. Технологичные этапы
1. Сбор всей необходимой информации. На данном этапе необходимо определиться со всеми эксплуатационными, а также техническими характеристиками будущего изделия из резины, которое планируется отпрессовать. Кроме того, следует хорошо проработать и определить его финальный внешний вид. На выходе должна быть сформирована высококачественная модель РТИ с максимально точными характеристиками.
2. Создание трехмерной модели продукта. Для того, чтобы избежать дорогостоящих потенциальных ошибок, опытные инженеры с большим стажем рекомендуют в процессе проектирования пресс-форм создавать трехмерную модель РТИ. Такая модель даст возможность внимательно ознакомиться с будущим изделием снаружи, а также с его сечением. Кроме того, 3D-модель позволяет выполнить проверку требований к собираемости конструкции.
3. Этап проектирования пресс-формы. Для проектирования используются специальные программы инженерного моделирования вместе с базами данных стандартных резинотехнических изделий. Именно этот этап является наиболее трудоемким и сложным. На этапе проектирования пресс-формы отдельно создаются проекты для различных систем:
- система нагрева материала;
- система подачи материала;
- система извлечения готовой конструкции;
- система крепления РТИ.
Проектирование обязательный производственный этап, который позволяет определить наиболее оптимальную конструкцию пресс-формы. А это в свою очередь обеспечивает следующее:
- максимально высокую эффективность;
- соответствие нормам износоустойчивости;
- ремонтопригодность изделия;
- уменьшение стоимости изготовления пресс-форм.
На завершающем этапе проектирования разрабатывается соответствующая конструкторская документация. Далее проект передается на производственную площадку. Специалисты по обработке металла составляют специальные маршрутные карты для каждой детали будущей пресс-формы и соответствующим образом программируют станки.
4. Этап обработки металла. Обработка происходит, как механическим способом, так и посредством температурного воздействия. Стадии обработки металла:
- первичное снятие металла (пропуск от 0,5 до 2 миллиметров);
- нормализация с целью снятия имеющихся напряжений в металлической заготовке;
- вторичная (получистовая) обработка (пропуск от 0,1 до 0,3 миллиметров);
- нагрев материала до критических температур с последующим резким охлаждением (термическая закладка); такая закладка позволяет сделать материал еще более прочным;
- финальная обработка.
5. На данном этапе происходит сборка формы. Ее полируют, подгоняют и собирают. С целью повышения уровня твердости отдельные детали пресс-формы поддаются хромированию.
6. Финальные испытания и доводка пресс-формы. Завершающий этап предполагает испытание готового изделия. Пресс-форма тестируется на прессе. Изготовленные образцы РТИ проверяются в отделе контроля на соответствие исходным данным проекта. Осуществляется доводка пресс-формы для получения максимально качественно резинотехнического изделия.
с фотографиями выполненных изделий можно ознакомиться на сайте предприятия.
Ждем ваших чертежей для расценки изделий.
Удачи вашему бизнесу.
E-mail: viza02@mail.ru
| Цена: |
100 руб
|
| Город: |
Москва
|
| Тип: | Продаю |
| Автор: |
4 года на сайте
|
Регистрация с 22.01.2022 
|
|
| Сайт: | uzno.umi.ru |
| Дата: | 25.08.2026 08:41 |
| Номер: | 384231 |

Сделать объявление:
Ссылка на это объявление:
Похожие объявления

Перфоратор пневматический ПП63В2, ПП54В2, YT-29, YT24. Пневмоподдержка П2, П1, П3
Без цены
07.10.2026

Линейная автоматическая укупорочная машина AS-JYXGJ-01
688 000 руб
07.10.2026

Линии и оборудование для производства химической и лако-красочной продукции. Завод Гранд
1 000 руб
07.10.2026

Стекло К8
Без цены
04.10.2026

Цементный завод 500 тонн в сутки
425 000 000 руб
06.10.2026
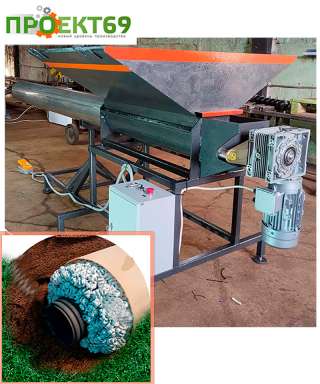
Дозатор шнековый для производства дренажных труб
399 000 руб
05.10.2026

Листовальная линия для производства листов из термопластов
2 000 000 руб
05.10.2026

Фрезы 16,5 x 3мм 10C-2, марки «Garant», монолитные, из твердого сплава и быстрорежущей стали
13 000 руб
Вчера

Емкости под Давлением/ Вакуумом, Ферментёры, Реакторы, Производственные Линии. Завод Гранд
1 000 руб
05.10.2026

Оборудование нефтепромысловое. Скважинная арматура.
Без цены
05.10.2026

Штифт ГОСТ 3128-70 изготовление доставка
25 руб
03.10.2026

Насос Н2, Н1М, НТ, ТНП-2
Без цены
06.10.2026

Шестеренки, пики и запчасти
Без цены
Вчера

Разработка бизнес-плана инновационных проектов
80 000 руб
05.10.2026

МТ-15М преобразователи
Без цены
06.10.2026

Магнитно-импульсная установка
250 000 руб
Вчера

Изготовление штамповой оснастки. Матрица штампа, матрица пресс формы, изготовление пуансона и матриц
Без цены
Вчера

Дегазационная установка
6 560 000 руб
Вчера

Инновационная технология сушки древесины и автоматика для сушильных камер
70 000 руб
05.10.2026

Печатная машина Ромайор 314
Без цены
07.10.2026

Пресс ПГ-2
119 800 руб
06.10.2026

Насос для светлых нефтепродуктов КМН 100-80-160 11 кВт
239 150 руб
07.10.2026

Пневматический ручной степлер PA-15/18
27 500 руб
04.10.2026

Страховочная анкерная линия для кровли здания
5 200 руб
07.10.2026
Акб, ДГУ, ГПУ, стабилизаторы напряжения, источники бесперебойного питания, компрессоры
1 000 000 руб
06.10.2026
Каталог Allen Bradley из наличия и под заказ. Официальные поставки.
500 руб
05.10.2026
Промышленная электротехника, электроника, пневматика, гидравлика, запчасти по каталогу Radionics. ru
1 500 руб
Вчера
Ремонт преобразователей частоты ТПЧ для плавильных печей
Без цены
Вчера
Трансформаторы, дроссели
Без цены
04.10.2026
Стабилизаторы напряжения, дизельные генераторы, источники бесперебойного питания напрямую от произдл
24 159 €
06.10.2026
|

|

|

|

|

|

|

|


Есть свободное место!
Разместите здесь объявление и его увидит каждый посетитель сайта!
Разместите здесь объявление и его увидит каждый посетитель сайта!
Пневматический перфоратор ПП54В2, ПП63В2 YT-29, YT24 предназначен для бурения шпуров диаметром 32÷46 мм с пневматических поддержек или с др...